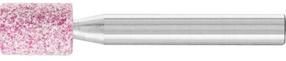
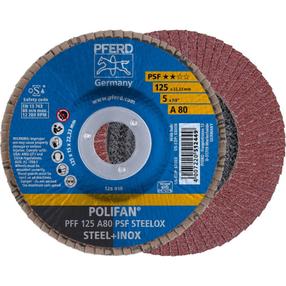
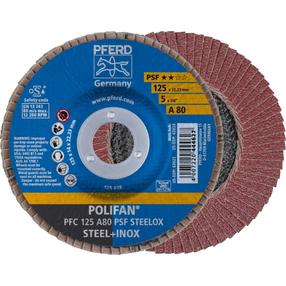
На установленных ленточных шлифовальных кругах ленты из покрытого абразивным материалом полотна расположены радиально вокруг оси инструмента в виде веера. Их гибкость позволяет им идеально адаптироваться к контурам обрабатываемой детали. Абразивные зерна закреплены в прочной, гибкой тканевой основе с помощью смоляного связующего.
В ISO 3919 установленные ленточные шлифовальные круги обозначаются как «ленточные шлифовальные круги с валом».
Для агрессивной шлифовки с максимальной скоростью удаления материала на твердых материалах, которые плохо проводят тепло. Постоянно высокая производительность благодаря самозатачивающимся зернам оксида керамики. Активные абразивные добавки в покрытии значительно улучшают скорость удаления материала, предотвращают засорение и обеспечивают более холодную шлифовку.
- Снижение контактного давления и периферийной скорости, а также добавление масла для шлифовки уменьшают износ инструмента и тепловую нагрузку на обрабатываемую деталь.
- Чтобы увеличить скорость удаления материала, рекомендуется использовать более грубый тип зерна, а не увеличивать контактное давление. Это предотвратит ненужный износ инструмента и тепловую нагрузку на обрабатываемую деталь.
- Увеличение скорости резания приводит к несколько более тонкой поверхности. Увеличение контактного давления делает поверхность немного грубее. Чем мягче обрабатываемый материал, тем грубее поверхность (при использовании одного и того же размера зерна).
- Для достижения наилучших результатов используйте рекомендуемую скорость резания 15-20 м/с. Это обеспечивает идеальный компромисс между скоростью удаления материала, качеством поверхности, тепловой нагрузкой на обрабатываемую деталь и износом инструмента.
- Используйте масло для шлифовки, подходящее для материала, чтобы значительно увеличить срок службы инструмента и абразивные характеристики инструментов.